|
|
| نام تجاری: | CHG |
| شماره مدل: | CS-06 |
| مقدار تولیدی: | 1 مجموعه |
| قیمت: | 5,000-100,000 USD |
| شرایط پرداخت: | D/A، D/P، T/T، L/C |
| توانایی عرضه: | 50 مجموعه در سال |
نظام طلاء آلي مرن للمنتجات المعدنية الصناعية
تم تصميم خط إنتاج طلاء المسحوق هذا مع ناقل الطاقة والحر للمصنعين الذين يحتاجون إلى معالجة مرنة للمواد، وتدفق إنتاج متحكم فيه، وأداء موثوق لطلاء المسحوق.
يسمح ناقل الطاقة والحر العلوي للحاملات الفردية بالتوقف، والتجميع، والإطلاق، أو النقل وفقًا لمتطلبات مراحل العملية المختلفة. مقارنةً بناقل مستمر تقليدي، يوفر هذا التكوين مرونة أكبر عندما تتطلب المنتجات أوقات معالجة مختلفة أو عند التعامل مع أنواع متعددة من قطع العمل على نفس خط الإنتاج.
يمكن تخصيص نظام الطلاء الكامل وفقًا لأبعاد قطعة العمل الخاصة بالعميل، والوزن، وسعة الإنتاج، ومتطلبات الطلاء، وتخطيط المصنع، ومستوى الأتمتة المطلوب.
تكوين خط الإنتاج الرئيسي
اعتمادًا على متطلبات المشروع، يمكن لخط طلاء مسحوق الطاقة والحر الكامل أن يدمج:
نظام المعالجة السطحية المسبقة
قسم التجفيف بالرطوبة
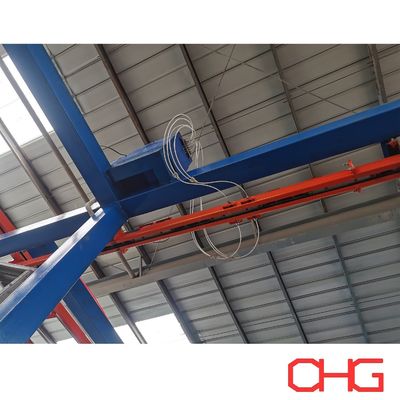
ناقل الطاقة والحر العلوي
كابينة رش مسحوق آلية
مسدسات رش كهروستاتيكية آلية
محطات اللمس اليدوية
معدات إمداد واستعادة المسحوق
فرن معالجة المسحوق
قسم التبريد
محطات التحميل والتفريغ
نظام تحكم PLC و HMI
يتم اختيار تكوين المعدات وفقًا لعملية الطلاء الفعلية بدلاً من استخدام ترتيب قياسي ثابت.
ناقل الطاقة والحر العلوي
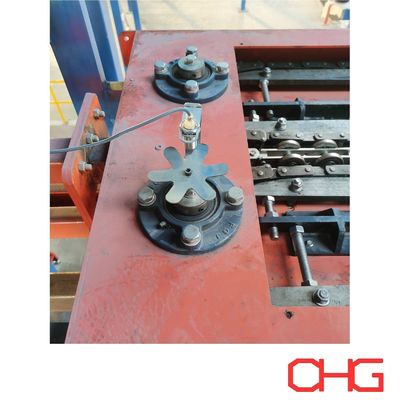
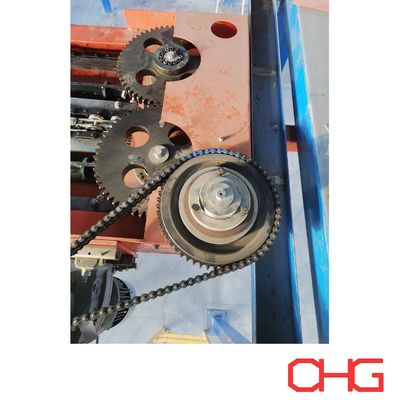
يستخدم ناقل الطاقة والحر مسارات طاقة وحر منفصلة.
يحتوي مسار الطاقة على السلسلة المدفوعة، بينما تسافر الحاملات على طول المسار الحر. من خلال آليات الاقتران والإطلاق المناسبة، يمكن للحاملات الفردية العمل بشكل مستقل ضمن نظام الناقل العام.
هذا يسمح لقطع العمل بـ:
الانتقال بين مراحل الإنتاج المختلفة
التوقف في مواضع العملية المحددة
التجميع في مناطق التخزين المؤقت
الإطلاق وفقًا لمتطلبات الإنتاج
النقل بين أقسام الناقل
اتباع مسارات مختلفة حيث تتطلب العملية ذلك
هذه المرونة مفيدة بشكل خاص في خطوط الطلاء الآلية حيث قد تتطلب عمليات المعالجة المسبقة، والرش، والمعالجة، والتبريد، والتحميل أوقات معالجة مختلفة.
تصميم حاملات وحوامل مرنة
تم تصميم الحاملات والحوامل وفقًا للمنتجات التي يتم طلاؤها بدلاً من استخدام تصميم عالمي واحد.
تشمل العوامل المهمة:
أبعاد قطعة العمل القصوى
وزن قطعة العمل
عدد المنتجات لكل حاملة
اتجاه التعليق
مركز الثقل
تباعد الحاملات المطلوب
إمكانية الوصول إلى مسدس الرش
أبعاد فتحة الفرن
طريقة التحميل والتفريغ
يمكن للنظام استيعاب تكوينات حاملات مختلفة تتراوح من المكونات الصناعية الصغيرة إلى المنتجات المعدنية المصنعة الكبيرة والثقيلة.
عملية طلاء المسحوق الآلية
يمكن تكوين تسلسل إنتاج نموذجي على النحو التالي:
التحميل → المعالجة المسبقة → التجفيف بالرطوبة → رش المسحوق → معالجة المسحوق → التبريد → الفحص → التفريغ
1. التحميل
يتم تركيب المكونات المعدنية على حوامل أو حاملات مناسبة في محطة التحميل.
يمكن أن يكون التحميل يدويًا، أو بمساعدة رافعة شوكية، أو مدمجًا مع معدات مناولة مواد أخرى حسب حجم ووزن قطعة العمل.
2. المعالجة السطحية المسبقة
قبل تطبيق المسحوق، تخضع قطع العمل لعملية التنظيف والمعالجة الكيميائية المسبقة المطلوبة.
اعتمادًا على الركيزة ومتطلبات الطلاء، قد تشمل العملية:
إزالة الشحوم
الشطف بالماء
تكييف السطح
الفسفتة أو معالجة تحويل أخرى
الشطف النهائي
يمكن النظر في كل من تكوينات المعالجة المسبقة بالرش والغمر وفقًا لهندسة المنتج ومتطلبات الإنتاج.
3. التجفيف بالرطوبة
بعد المعالجة المسبقة الرطبة، تمر قطع العمل عبر قسم التجفيف لإزالة الرطوبة المتبقية قبل تطبيق المسحوق.
تساعد الأسطح الجافة والمجهزة بشكل صحيح على توفير ظروف رش كهروستاتيكية مستقرة وتقليل عيوب الطلاء.
4. رش المسحوق الكهروستاتيكي
تدخل قطع العمل إلى كابينة رش المسحوق، حيث تقوم مسدسات الرش الكهروستاتيكية بتطبيق المسحوق على الأسطح المعدنية المؤرضة.
اعتمادًا على مستوى الأتمتة المطلوب، يمكن أن يشمل قسم الرش:
مسدسات رش آلية
متبادلات
مسدسات لمس يدوية
معدات إمداد المسحوق
معدات استعادة المسحوق
يوفر الرش الآلي تطبيقًا متكررًا على الأسطح الرئيسية، بينما يمكن استخدام اللمس اليدوي للأشكال الهندسية المعقدة، والمناطق الغائرة، والزوايا، والمواقع الأخرى التي يصعب طلاؤها.
5. معالجة المسحوق
بعد تطبيق المسحوق، تنقل الحاملات قطع العمل المطلية إلى فرن المعالجة.
تحت ظروف تسخين متحكم فيها، يذوب المسحوق، ويتدفق، ويتشابك كيميائيًا لتشكيل طبقة طلاء مستمرة.
يتم تحديد ظروف المعالجة وفقًا لمواصفات المسحوق، ومادة قطعة العمل، وسمك المعدن، وأداء الطلاء المطلوب.
6. التبريد
بعد المعالجة، تنتقل قطع العمل إلى منطقة التبريد قبل الفحص والتفريغ.
يمكن اختيار التبريد بالهواء الطبيعي أو القسري وفقًا لسعة الإنتاج ومساحة المصنع المتاحة.
7. الفحص والتفريغ
يتم فحص المنتجات النهائية وفقًا لمواصفات الطلاء المطلوبة قبل إزالتها من الناقل.
قد تشمل عناصر الفحص النموذجية سمك الطلاء، والمظهر، واللون، واللمعان، والالتصاق، وعيوب السطح المرئية.
تجميع الحاملات وتخزين الإنتاج المؤقت
إحدى المزايا الرئيسية لنظام الطاقة والحر هي القدرة على إنشاء مناطق تجميع داخل خط الإنتاج.
يمكن للحاملات الانتظار في مواضع محددة دون إيقاف نظام الناقل بالكامل.
يمكن دمج مناطق التخزين المؤقت:
قبل كبائن الرش
قبل أفران المعالجة
في محطات التحميل
في محطات التفريغ
بين العمليات ذات أوقات الدورة المختلفة
في مناطق الفحص أو انتظار الإنتاج
يساعد هذا في تنسيق مراحل الإنتاج المختلفة ويوفر مرونة أكبر عند حدوث انقطاعات مؤقتة في قسم واحد من الخط.
توجيه الناقل المرن
بالنسبة لخطوط الإنتاج التي تتعامل مع أنواع منتجات مختلفة أو متطلبات عملية مختلفة، يمكن تصميم الناقل بوظائف نقل وتوجيه.
اعتمادًا على التخطيط، يمكن أن يسمح هذا لحاملات معينة بـ:
الدخول إلى أقسام طلاء مختلفة
تجاوز مناطق عملية محددة
الانتقال إلى مناطق التجميع
النقل إلى مسارات إنتاج بديلة
الوصول إلى محطات تحميل أو تفريغ مختلفة
يتم تحديد ترتيب التوجيه الفعلي وفقًا لعملية إنتاج العميل وتخطيط ورشة العمل.
تحكم الناقل والعملية المستند إلى PLC
يمكن دمج ناقل الطاقة والحر مع نظام التحكم لخط طلاء المسحوق الكامل.
اعتمادًا على المشروع، يمكن لنظام PLC و HMI تنسيق:
تشغيل الناقل
حركة الحاملة
مواضع التوقف والإطلاق
مناطق التجميع
سرعة الناقل
اكتشاف قطعة العمل
توجيه العملية
تداخل المعدات
تشغيل معدات الرش
تشغيل الفرن
إنذارات الأعطال ومراقبة الحالة
يتيح هذا التكامل لمعدات مناولة المواد ومعدات الطلاء العمل كنظام إنتاج منسق.
السلامة وحماية المعدات
يمكن دمج تدابير السلامة المناسبة وفقًا لتخطيط الناقل، وخصائص قطعة العمل، وبيئة التشغيل.
قد تشمل هذه:
أجهزة التوقف في حالات الطوارئ
اكتشاف موضع الحاملة
حماية الحمل الزائد للناقل
تداخلات المعدات
الحماية الميكانيكية
إنذارات الأعطال
التحكم في منع الاصطدام عند الحاجة
حماية المشغل في مناطق التحميل والتفريغ
يتم تحديد تكوين السلامة أثناء الهندسة التفصيلية وفقًا لخط الإنتاج الفعلي.
المزايا الرئيسية
نقل مرن لقطع العمل
يجعل التحكم الفردي في الحاملة من الممكن تنسيق قطع العمل بأوقات معالجة وتسلسلات إنتاج مختلفة.
تدفق إنتاج فعال
يساعد التجميع والإطلاق المتحكم فيه للحاملات على موازنة حركة المواد بين أقسام مختلفة من خط الطلاء.
تقليل المناولة اليدوية
بمجرد تحميل قطع العمل على الحاملات، يمكن نقلها تلقائيًا عبر عمليات طلاء متعددة.
استخدام فعال لمساحة ورشة العمل
يرتب ترتيب الناقل العلوي مساحة أرضية أكبر متاحة لمعدات العمليات، والمشغلين، والصيانة، ومناولة المواد.
مناسب للمنتجات المختلفة
تجعل الحاملات والحوامل المخصصة، والتباعد، والتوجيه النظام مناسبًا لمجموعة واسعة من المكونات المعدنية.
أتمتة قابلة للتوسيع
يمكن دمج الناقل مع معدات الرش الآلية، وأنظمة التحكم في العمليات، ومعدات الإنتاج الأخرى وفقًا لمستوى الأتمتة المطلوب.
التطبيقات النموذجية
يمكن هندسة خطوط طلاء المسحوق بالطاقة والحر للمنتجات مثل:
مكونات السيارات
الخزائن الكهربائية والمرفقات
منتجات التدفئة والتهوية وتكييف الهواء
الأثاث المعدني
رفوف التخزين والأرفف
مكونات الآلات
المعدات الزراعية
الأبواب والإطارات المعدنية
المنتجات الفولاذية المصنعة
مكونات معدنية صناعية عامة
خطوط طلاء مسحوق الطاقة والحر المخصصة
يتم هندسة كل خط إنتاج حول متطلبات التصنيع الفعلية للعميل.
تشمل المعلومات الرئيسية المطلوبة لتصميم النظام:
مادة قطعة العمل
الأبعاد القصوى
الوزن الأقصى
المنتجات لكل حاملة
سعة الإنتاج المطلوبة
مواصفات الطلاء
متطلبات المعالجة المسبقة
عدد الألوان وتكرار تغيير الألوان
أبعاد المصنع والارتفاع الصافي
طاقة التسخين المتاحة
متطلبات التحميل والتفريغ
مواضع التجميع المطلوبة
مستوى الأتمتة
بناءً على هذه المعلمات، يمكننا تطوير حل مخصص يغطي ناقل الطاقة والحر، ونظام الحاملات والحوامل، ومعدات المعالجة المسبقة، وكابينة رش المسحوق، ومعدات تطبيق واستعادة المسحوق، ونظام المعالجة، وقسم التبريد، ونظام التحكم، وتخطيط خط الإنتاج الكامل.
اتصل بنا بمعلومات قطعة العمل ومتطلبات الإنتاج الخاصة بك للحصول على اقتراح وعرض أسعار مخصص لخط طلاء مسحوق الطاقة والحر.
![]()