|
|
| نام تجاری: | CHG |
| شماره مدل: | AC-15 |
| مقدار تولیدی: | 1 مجموعه |
| قیمت: | 100,000-300,000 USD |
| شرایط پرداخت: | L/C، D/A، D/P، T/T |
| توانایی عرضه: | 10 مجموعه در سال |
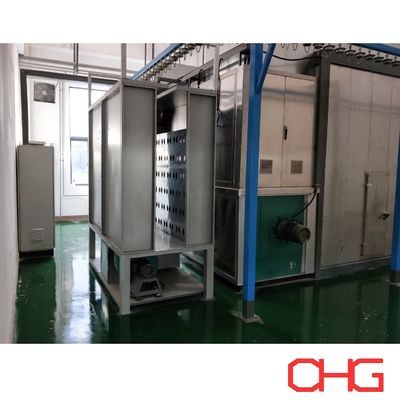
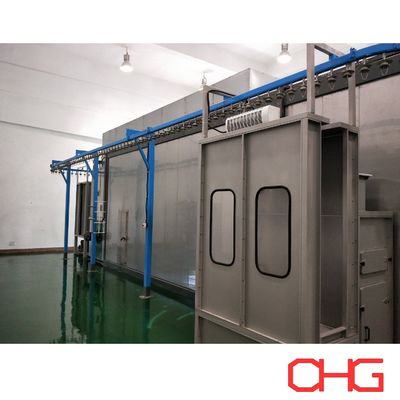
خط پوشش روان کننده شیشه برای فورجینگ های آلیاژ تیتانیوم
سیستم پوشش سطحی سفارشی برای کاربردهای آهنگری در دمای بالا
این خط تولید روکش روان کننده شیشه برای عملیات سطحی آهنگری های آلیاژ تیتانیوم قبل از گرم کردن و شکل دهی طراحی شده است.
در طول آهنگری در دمای بالا، آلیاژهای تیتانیوم نیاز به محافظت از سطح و روانکاری مناسب دارند. یک روان کننده محافظ مبتنی بر شیشه قبل از آهنگری روی سطح قطعه کار اعمال می شود تا یک لایه پوشش کاربردی برای فرآیندهای گرمایش و شکل دهی بعدی تشکیل دهد.
پوشش عمدتاً دو عملکرد مهم را انجام می دهد:
محافظت از سطح: به محافظت از سطح آلیاژ تیتانیوم در برابر اکسیداسیون در هنگام حرارت دادن و آهنگری در دمای بالا کمک می کند.
روانکاری آهنگری: اصطکاک بین قطعه کار گرم شده و قالب های آهنگری را کاهش می دهد و از جریان روان تر مواد در طول شکل گیری پشتیبانی می کند.
تجهیزات پوشش و فرآیند تولید را می توان با توجه به ابعاد، وزن، هندسه، ظرفیت تولید و الزامات پوشش خاص اجزای آلیاژ تیتانیوم سفارشی کرد.
نقش روان کننده شیشه در آهنگری تیتانیوم
آلیاژهای تیتانیوم در دمای بالا در طول آهنگری پردازش می شوند. تحت این شرایط، اکسیداسیون سطحی و اصطکاک بین قطعه کار و ابزار میتواند بر فرآیند و کیفیت محصول نهایی تأثیر بگذارد.
استفاده از روان کننده شیشه ای مناسب قبل از آهنگری یک لایه محافظ و روان کننده روی سطح تیتانیوم ایجاد می کند.
در طول فرآیند بعدی در دمای بالا، این پوشش کمک می کند:
قرار گرفتن مستقیم سطح تیتانیوم در جو را کاهش دهید
اکسیداسیون سطحی در دمای بالا را محدود کنید
اصطکاک بین فورج و قالب را کاهش دهید
بهبود روانکاری در هنگام تغییر شکل
پشتیبانی از جریان مواد در طول شکل گیری
در طول فرآیند آهنگری از سطح قطعه کار محافظت کنید
مواد پوشش و پارامترهای کاربرد باید با توجه به آلیاژ تیتانیوم، دمای آهنگری، فرآیند شکلدهی و الزامات سازنده روانکار انتخاب شوند.
سیستم اعمال پوشش
بخش کاربرد را می توان با توجه به هندسه قطعه کار و ظرفیت تولید مورد نیاز پیکربندی کرد.
بسته به پروژه، سیستم می تواند موارد زیر را ترکیب کند:
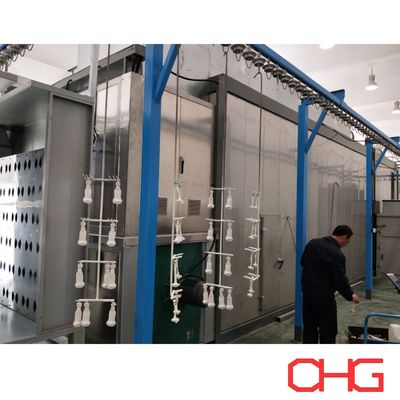
تجهیزات سمپاشی اتوماتیک
مکانیسم های اسپری رفت و برگشتی
تفنگ های اسپری دستی
ایستگاه های لمس دستی
تجهیزات تامین پوشش
تجهیزات تعیین موقعیت قطعه کار
سیستم های تهویه و استخراج
پاشش خودکار را می توان برای سطوح اصلی قطعه کار استفاده کرد، در حالی که لمس دستی انعطاف بیشتری را برای هندسه های پیچیده یا مناطقی که دسترسی به طور خودکار دشوار است فراهم می کند.
این ترکیب به ویژه زمانی مناسب است که یک خط تولید نیاز به پردازش آهنگری با اشکال و ابعاد مختلف دارد.
سیستم حمل و نقل مواد
آهنگرهای آلیاژ تیتانیوم می توانند از نظر اندازه و وزن بسیار متفاوت باشند. بنابراین سیستم جابجایی مواد باید مطابق با محصولات واقعی مهندسی شود.
بسته به نیاز پروژه، خط تولید می تواند از نوار نقاله و تجهیزات انتقال قطعه کار مناسب برای اتصال مراحل پوشش استفاده کند.
ملاحظات کلیدی طراحی عبارتند از:
حداکثر ابعاد قطعه کار
حداکثر وزن قطعه کار
جهت قطعه کار
ظرفیت تولید مورد نیاز
موقعیت سمپاشی
روش بارگیری و تخلیه
زمان فرآیند مورد نیاز
چیدمان کارخانه
برای آهنگری های بزرگ یا سنگین، یک نوار نقاله سنگین و حامل های سفارشی را می توان در خط تولید گنجاند.
جریان فرآیند معمولی
توالی دقیق تولید بستگی به روان کننده و فرآیند آهنگری شیشه انتخاب شده دارد. یک خط پوشش معمولی را می توان حول عملیات زیر ترتیب داد:
بارگیری قطعه کار → آماده سازی سطح → کاربرد روان کننده شیشه → درمان پوشش / خشک کردن در صورت لزوم → بازرسی → تخلیه → انتقال به گرمایش و آهنگری بعدی
1. بارگذاری قطعه کار
اجزای آلیاژ تیتانیوم بر روی حامل یا تجهیزات جابجایی تعیین شده بارگذاری می شوند.
فیکسچرها و موقعیت قطعه کار با توجه به هندسه محصول، وزن و مناطق پوشش مورد نیاز طراحی می شوند.
2. آماده سازی سطح
قبل از اعمال، سطح قطعه کار باید شرایط تمیزی و آماده سازی سیستم روان کننده شیشه انتخاب شده را برآورده کند.
روش آماده سازی خاص با توجه به فرآیند ساخت و مشخصات پوشش تعیین می شود.
3. کاربرد روان کننده شیشه
روان کننده محافظ به طور یکنواخت بر روی سطوح مورد نیاز اعمال می شود.
پارامترهای برنامه با توجه به عواملی مانند:
مواد پوشش
هندسه قطعه کار
ضخامت پوشش مورد نیاز
ویژگی های اسپری
دمای محصول در صورت لزوم
الزامات بعدی آهنگری
اسپری خودکار و تاچآپ دستی را میتوان در صورت لزوم برای رسیدن به پوشش مورد نیاز ترکیب کرد.
4. درمان پوشش و خشک کردن
در صورت نیاز سیستم روانکار انتخاب شده، اجزای پوشش داده شده قبل از کارکرد بیشتر تحت یک فرآیند خشک کردن یا تهویه مناسب قرار می گیرند.
شرایط فرآیند با توجه به الزامات فنی سازنده پوشش و فرآیند آهنگری واقعی تعیین می شود.
5. بازرسی و تخلیه
پس از پوشش، می توان قطعات کار را از نظر پوشش سطح و وضعیت پوشش قبل از تخلیه و انتقال به عملیات گرمایش و آهنگری بعدی بررسی کرد.
مزایای خط پوشش اختصاصی
کاربرد روان کننده سازگار
تجهیزات پوشش کنترل شده در مقایسه با روش های کاربردی دستی کمتر استاندارد شده، به ارائه پوشش تکرارپذیر کمک می کند.
مناسب برای تولید صنعتی
جابجایی مواد نوار نقاله و پاشش خودکار می تواند از تولید مکرر آهنگرهای آلیاژ تیتانیوم پشتیبانی کند.
ترکیب اسپری اتوماتیک و دستی
تجهیزات اتوماتیک می توانند عملیات پوشش اصلی را انجام دهند، در حالی که پاشش دستی انعطاف پذیری را برای سطوح پیچیده و انواع مختلف قطعه کار فراهم می کند.
قابل تطبیق با آهنگری های بزرگ و سنگین
سیستم حمل مواد، حامل ها و ایستگاه های پوشش را می توان با توجه به وزن و ابعاد محصولات واقعی مهندسی کرد.
مهندسی فرآیند خاص
سیستم کامل حول فرآیند آهنگری مشتری به جای اعمال پیکربندی خط رنگ آمیزی پودری یا مایع استاندارد طراحی شده است.
راه حل های پوشش روان کننده شیشه ای سفارشی
هر خط تولید با توجه به نیازهای جعل و پوشش واقعی مشتری توسعه می یابد.
اطلاعات مهم برای مهندسی عبارتند از:
درجه آلیاژ تیتانیوم
نقشه های قطعه کار
حداکثر ابعاد
حداکثر وزن
هندسه محصول
ظرفیت تولید مورد نیاز
مشخصات روان کننده شیشه
ضخامت پوشش مورد نیاز یا نیاز به کاربرد
الزامات آماده سازی سطح
الزامات خشک کردن یا تهویه
روش بارگیری و تخلیه
ابعاد کارخانه
سطح اتوماسیون مورد نیاز
بر اساس این پارامترها، ما می توانیم یک راه حل سفارشی را ایجاد کنیم که سیستم حمل و نقل مواد، حامل های قطعه کار، تجهیزات کاربرد پوشش، ترتیب پاشش خودکار و دستی، سیستم تهویه، کنترل فرآیند و طرح کلی خط تولید را پوشش می دهد.
با ما تماس بگیرید و اطلاعات فرآیند آهنگری و پوشش تیتانیوم خود را برای پیشنهاد و قیمت پیشنهادی خط روکش روان کننده شیشه سفارشی کنید.