|
|
| نام تجاری: | CHG |
| شماره مدل: | ac-26 |
| مقدار تولیدی: | 1 مجموعه |
| قیمت: | 100,000-200,000 USD |
| شرایط پرداخت: | L/C، D/A، T/T، D/P |
| توانایی عرضه: | 20 ست در سال |
خط تولیدی پوششی پودری دستی سفارشی برای قطعات فلزی صنعتی
طرح و تجهیزات CHGخطوط تولید پوشاک دستی با سیستم های حمل و نقل بالابرای تولید کنندگان که قطعات فلزی با اندازه ها، اشکال و حجم تولید مختلف را پردازش می کنند.
این پیکربندی تجهیزات ترکیبی از اسپری پودر الکتروستاتیک دستی، یک کابین اسپری فولاد کربن، حمل و نقل قطعات کار، سرد کردن حرارتی و خنک سازی طبیعی است.
خط تولید برای اسپری دستی در طول عملیات اولیه طراحی شده است، در حالی که کابینه اسپری شامل مکان های نصب مخصوص برای تجهیزات اسپری خودکار آینده است.
این رویکرد به تولید کنندگان اجازه می دهد تا یک فرآیند پوشش پودری یکپارچه را ایجاد کنند در حالی که انعطاف پذیری را برای ارتقاء اتوماسیون بالقوه در طول توسعه نیازهای تولید حفظ می کنند.
| تجهیزات | توضیحات |
|---|---|
| اتاق اسپری پودر | ساختمانی از فولاد کربن سنگین |
| روش اسپری | استفاده دستی از پودر الکترواستاتیک |
| سیستم ناقل | حمل کننده هوائی |
| بارگیری | راهنما |
| تخلیه | راهنما |
| سیستم درمان | اجاق پودری جامع |
| خنک کننده | خنک سازی طبیعی |
| گسترش آینده | موقعیت های رزرو شده برای تفنگ های اسپری اتوماتیک |
| ظرفیت تولید | سفارشی بر اساس الزامات قطعه کار |
| طرح کارخانه | مهندسی خاص پروژه |
ابعاد تجهیزات نهایی، ترتیب کانویر و پارامترهای عملیاتی با توجه به محصولات مشتری و شرایط تولید تعیین می شوند.
استفاده دستی از پودر برای تولید کنندگان با هندسه های مختلف قطعه کار یا تغییر مکرر دسته های تولید مناسب است.
اپراتورها از تفنگ های اسپری الکتروستاتیک برای استفاده از پودر بر روی قطعات فلزی استفاده می کنند.
در طول اسپری، اپراتور می تواند موقعیت تفنگ، زاویه اسپری، فاصله و تکنیک استفاده را با توجه به شکل محصول تنظیم کند.
این امر انعطاف پذیری را در هنگام پوشش فراهم می کند:
ساختارهای فلزی نامنظم
قطعات جوشیده
محصولات با گوشه ها و لبه ها
سطح های متراکم
ابعاد مختلف قطعات کار
دسته های تولید کوچک و متوسط
محصولاتی که نیاز به توجه بیشتر به سطوح خاص دارند
اسپری دستی به ویژه زمانی مفید است که طیف محصول به طور مکرر تغییر می کند یا هنگامی که موقعیت خودکار تفنگ نیاز به تنظیمات مکرر دارد.
عملکرد پوشش بستگی به ماده پودر، تنظیمات تجهیزات، زمین گیری قطعه کار، آماده سازی سطح و تکنیک اپراتور دارد.
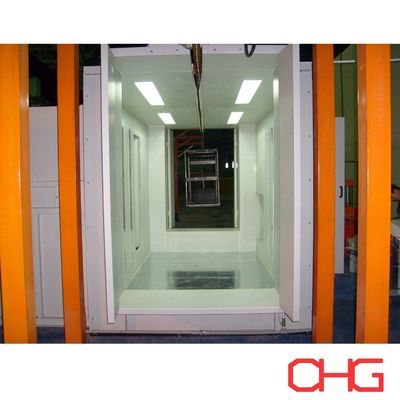
خط تولید شامل یککابین پوشش پودری فولاد کربنطراحی شده برای ارائه یک منطقه کاری اختصاصی برای اسپری الکتروستاتیک دستی.
ساختار کابین بر اساس حداکثر ابعاد قطعه کار، ترتیب کانویر و دسترسی مورد نیاز اپراتور توسعه یافته است.
کابین می تواند با:
موقعیت های اسپری دستی
نورپردازی مناسب
حفره های گذرگاه کانویر
تجهیزات استخراج پودر
سیستم های تصفیه و جمع آوری پودر
دسترسی نگهداری
موقعیت های ذخیره شده نصب تفنگ های خودکار اسپری
ابعاد غرفه و تنظیمات داخلی بر اساس تعداد اپراتورها، هندسه محصول و ظرفیت تولید مورد نیاز انتخاب می شوند.
سیستم استخراج پودر برای جمع آوری اسپری بیش از حد در هوا و حفظ شرایط عملیاتی مناسب در داخل منطقه اسپری طراحی شده است.
یکی از ویژگی های مهم این خط تولید، در نظر گرفتن اتوماسیون آینده در طول طراحی اولیه تجهیزات است.
اگر چه استفاده از پودر به صورت دستی انجام می شود، کابینه اسپری شامل موقعیت های اختصاصی برای نصب خودکار اسپری است.
اگر حجم تولید افزایش یابد یا طرح های محصول استاندارد تر شوند، مشتری ممکن است به روزرسانی بخش اسپری را در نظر بگیرد.
تجهیزات اضافی بالقوه شامل:
تفنگ های اسپری الکتروستاتیک اتوماتیک
دستگاه های صیقل عمودی
سازه های نصب اتوماتیک تفنگ
تجهیزات تغذیه با پودر
سیستم های کنترل تفنگ اسپری
یکپارچه سازی با کنترل های کانویر
برنامه ریزی برای اتوماسیون آینده می تواند میزان تغییرات ساختاری مورد نیاز در طول ارتقاء را کاهش دهد.
با این حال، امکان نصب تجهیزات اسپری خودکار بستگی به ابعاد اصلی کابین، ظرفیت استخراج، پیکربندی الکتریکی، تنظیم کانویر،و تجهیزات اتوماسیون انتخاب شده.
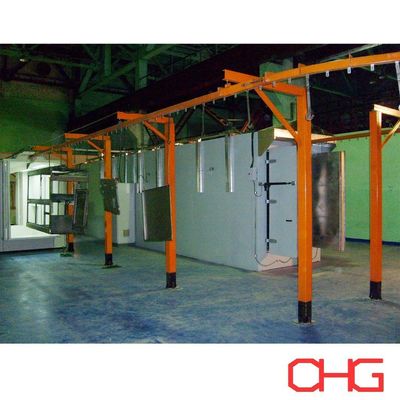
کانویر بالا مناطق اسپری، خشک کردن، خنک سازی و بارگذاری / تخلیه را به هم متصل می کند.
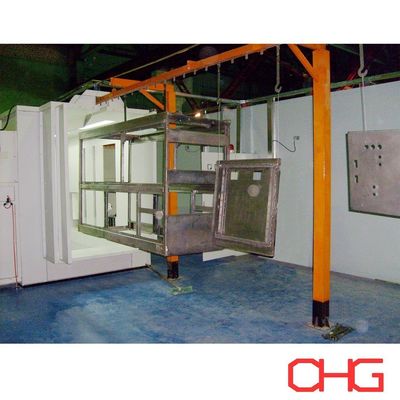
قطعات مورد کار از آویزان های مناسب معلق می شوند و از طریق مراحل اصلی پوشش حمل می شوند.
این ترتیب باعث کاهش انتقال مکرر دستی بین قطعات جداگانه تجهیزات می شود و به سازماندهی جریان تولید کمک می کند.
کانویر مطابق با:
حداکثر ابعاد قطعه کار
وزن قطعات کار
تعداد اجزای هر آویزان
فاصله آویزان
سرعت مورد نیاز کانویر
ظرفیت تولید
ارتفاع کارخانه
مدت اقامت درمان
الزامات بارگیری و تخلیه
آویزان های سفارشی می توانند برای پشتیبانی از اجزای فلزی مختلف و دسترسی به سطوح مورد نیاز پوشش طراحی شوند.
مسیر کانویر با اتاق اسپری، کوره خشک کردن، منطقه خنک کننده و ابعاد موجود کارگاه هماهنگ می شود.
توالی تولید ساده است:
بارگذاری دستی → اسپری الکتروستاتیک دستی → سفت شدن حرارتی → خنک سازی طبیعی → تخلیه دستی
نیاز به تمیز کردن سطح و پیش درمان بر اساس مشخصات ماده و پوشش قطعه مورد استفاده ارزیابی می شود.تجهیزات مناسب پیش پردازش می تواند در خط تولید کامل ادغام شود.
اپراتورها قطعات فلزی را روی هنجر های کانویر در ایستگاه بارگیری قرار می دهند.
ترتیب آویزان بر اساس هندسه قطعه کار، وزن و دسترسی به پوشش انتخاب می شود.
فاصله مناسب بین اجزای مهم برای عملیات اسپری و حرکت کانویر است.
قطعات معلق وارد اتاق اسپری فولاد کربن می شوند.
اپراتورها با استفاده از تفنگ های اسپری دستی پودر شارژ شده الکتروستاتیک را اعمال می کنند.
تکنیک های اسپری را می توان با توجه به شکل قطعه کار تنظیم کرد، به ویژه در اطراف گوشه ها، مفاصل جوش داده شده و بخش های متراکم.
ضخامت پوشش مورد نیاز توسط مشخصات پودر و الزامات محصول نهایی تعیین می شود.
پس از اسپری، کانویر قطعات پوشش داده شده را به کوره خشک کننده منتقل می کند.
گرمایش کنترل شده باعث می شود پوشش پودری ذوب و جریان یابد. پوشش های پودری ترموستاز سپس تحت پیوند شیمیایی قرار می گیرند تا خواص مشخص شده خود را توسعه دهند.
سیستم خشک کردن بر اساس الزامات تولید کننده پودر طراحی شده است، با در نظر گرفتن ابعاد قطعه کار، ضخامت فلز، دمای مورد نیاز فلز و ظرفیت تولید.
پس از خشک شدن، اجزای پوشش داده شده به منطقه خنک کننده طبیعی منتقل می شوند.
قطعات کار در این بخش باقی می مانند تا دمای آنها به اندازه کافی برای دستکاری و تخلیه ایمن کاهش یابد.
ترتیب خنک کننده با توجه به جرم محصول، سرعت کانویر و فضای موجود کارخانه توسعه یافته است.
پس از خنک شدن، اپراتورها محصولات نهایی را از کانویر خارج می کنند.
سپس اجزای پوشش داده شده می توانند به بررسی کیفیت، مونتاژ، بسته بندی یا سایر عملیات تولید ادامه دهند.
موارد تفتیش معمول شامل ضخامت پوشش، ظاهر، چسبندگی و نقص های سطح قابل مشاهده است.
سیستم های اسپری پودر دستی و خودکار نیازهای مختلف تولید را برآورده می کنند.
| ویژگی | اسپری دستی پودر | اسپری خودکار پودر |
|---|---|---|
| روش استفاده | تفنگ های اسپری کنترل شده توسط کاربر | تفنگ های اسپری با برنامه ریزی یا کنترل مکانیکی |
| انعطاف پذیری محصول | مناسب برای تغییرات مکرر محصول | برای هندسه های تکراری محصول موثر است |
| سطوح پیچیده | اپراتورها می توانند موقعیت اسپری را به طور مستقیم تنظیم کنند | ممکن است نیاز به تفنگ های اضافی یا اصلاح دستی داشته باشد. |
| ظرفیت تولید | بستگی به در دسترس بودن اپراتور و پیچیدگی قطعه کار دارد | می تواند از تولیدات مناسب پشتیبانی کند |
| سرمایه گذاری اولیه تجهیزات | به طور کلی کمتر | به طور کلی بالاتر |
| الزامات نیروی کار | به اپراتورهای اسپری نیاز دارد | کاهش کار مستقیم اسپری اما نیاز به نظارت سیستم |
| تکرار پذیری فرآیند | تحت تاثیر تکنیک اپراتور | برای برنامه های اسپری شده ثابت تر |
| تنظیم تجهیزات | تنظیم دستی مستقیم | تنظیم مکانیکی یا برنامه ریزی شده |
| کاربردهای معمول | تولید محصولات مخلوط و دسته های متغیر | تولید تکراری با طراحی قطعات کار سازگار |
بهره وری انتقال پودر نمی تواند تنها با استفاده از دستی یا خودکار تعیین شود. این همچنین به تجهیزات اسپری، ویژگی های پودر، هندسه قطعه کار، زمین بندی,جریان هوا و پارامترهای عملیاتی.
اسپری دستی اجازه می دهد تا اپراتورها روند پوشش را به محصولات با ابعاد و هندسه های مختلف تطبیق دهند.
این برای تولید کنندگان که با انواع مختلف محصولات کار می کنند یا برنامه های تولید را تغییر می دهند مفید است.
کانویر بالا اجزای را بین اسپری کردن، سخت کردن و خنک کردن حمل می کند و نیاز به حرکت دستی مکرر را کاهش می دهد.
خط تولید یک فرآیند پوشش یکپارچه را بدون نیاز به تفنگ های اسپری خودکار در هنگام عملیات اولیه فراهم می کند.
موقعیت های نصب رزرو شده اجازه می دهد تا اتوماسیون اسپری آینده در طول طراحی اولیه در نظر گرفته شود.
کابین اسپری فولاد کربن یک محفظه صنعتی سفت را فراهم می کند که می تواند برای ابعاد مختلف قطعه کار و تنظیمات اپراتور سفارشی شود.
خط حمل و نقل، اتاق اسپری، کوره خشک کردن و منطقه خنک کننده با توجه به فضای موجود کارگاه و جریان مورد نیاز مواد تنظیم می شوند.
این خط پوشش پودری دستی می تواند برای محصولات فلزی مختلف ساخته شده، از جمله:
قاب های مبلمان فلزی
کابینت ها و محفظه های الکتریکی
قطعات ماشین آلات
ساختارهای فولادی
قفسه ها و قفسه های ذخیره سازی
فریم تجهیزات صنعتی
دستگیره های فلزی
قطعات ماشین آلات کشاورزی
درب ها و لوازم فلزی
قطعات فلزی تولیدی
پیکربندی تجهیزات با توجه به ابعاد قطعه کار، الزامات پوشش، ظرفیت تولید و شرایط رسیدگی انتخاب می شود.
CHG هر خط تولید پوشش پودری را با توجه به نیازهای واقعی تولید مشتری توسعه می دهد.
| پارامتر | دامنه سفارشی سازی |
|---|---|
| مواد قطعه کار | فولاد، آلومینیوم و سایر فلزات رسانا مناسب |
| حداکثر ابعاد | طبق مشخصات محصول |
| حداکثر وزن | بر اساس طراحی کانویر و هنجر |
| اتاق اسپری | فولاد کربن، ابعاد سفارشی |
| استفاده از پودر | تفنگ های اسپری الکتروستاتیک دستی |
| تامین خودکار پاشیدن | موقعیت های نصب محفوظ |
| کانویر | سیستم حمل و نقل هوایی |
| سرعت کانویر | بر اساس نیازهای تولید محاسبه شده |
| بارگذاری و تخلیه | راهنما |
| درمان اولیه | با توجه به الزامات بستر و پوشش |
| خشک کردن کوره | طراحی شده بر اساس خواص پودر و قطعه کار |
| خنک کننده | خنک سازی طبیعی |
| استخراج پودر | تنظیم شده بر اساس الزامات اسپری |
| سیستم کنترل | پروژه خاص |
| طرح کارگاه | سفارشی |
برای ایجاد طرح خط تولید مناسب و قیمت گذاری، لطفاً درج کنید:
نقشه ها یا عکس های قطعه
مواد محصول
حداکثر طول، عرض و ارتفاع
حداکثر وزن قطعه کار
ظرفیت تولید روزانه یا ساعتی مورد نیاز
تعداد محصولات در هر آویزان
ضخامت پوستر مورد نیاز
مشخصات نوع پودر و پوشش
تعداد رنگ ها
فرکانس تغییر رنگ
الزامات قبل از درمان سطح
ابعاد موجود کارگاه
ارتفاع کارخانه
انرژی گرمایش در دسترس
برق محلی
برنامه های آینده اتوماسیون
بر اساس این اطلاعات، CHG می تواند یک پیشنهاد تجهیزات یکپارچه را برای حمل کننده بالا، کابین اسپری پودر فولاد کربن، تجهیزات اسپری دستی، سیستم استخراج پودر،فر سخت کننده، بخش خنک کننده، و مقررات برای اسپری اتوماتیک آینده.
CHG راه حل های کامل خط تولید پوشش پودری را برای تولید کنندگان صنعتی که به دنبال تجهیزات پوشش انعطاف پذیر با دستکاری مواد یکپارچه هستند، فراهم می کند.
این پیکربندی ترکیبی ازاسپری الکتروستاتیک دستی، یک کابین اسپری پودر فولاد کربن، حمل و نقل حمل کننده فوقانی، سفت شدن حرارتی و موقعیت های مخصوص اسپری خودکار.
خط توليد براي برآورده کردن نيازمندي هاي توليدي در حال حاضر در حال بررسي احتمالات گسترش آينده طراحی شده است.
با CHG با مشخصات قطعه کار، ظرفیت تولید و شرایط کارگاه خود تماس بگیرید تا یک پیشنهاد و نقل قول خط پوشش پودری دستی سفارشی را دریافت کنید.