|
|
| نام تجاری: | CHG |
| شماره مدل: | AC-02 |
| مقدار تولیدی: | 1 مجموعه |
| قیمت: | 100,000-300,000 USD |
| شرایط پرداخت: | L/C، D/A، D/P، T/T |
| توانایی عرضه: | 10 مجموعه در سال |
خط تولید پوشش پودری قطعات خودرو با اسپری خودکار
CHG خطوط تولید پوشش پودری خودکار برای قطعات خودرو را طراحی و تامین می کند و پیش تصفیه سطح، اعمال پودر الکترواستاتیک، پخت حرارتی و جابجایی مواد را در یک فرآیند تولید هماهنگ ادغام می کند.
این خط تولید برای پوشش دهی اجزای خودرو ساخته شده از آلیاژهای آلومینیوم و ورق های فولادی توسعه یافته است. این خط بارگیری با کمک آسانسور، پیش تصفیه شیمیایی چند مرحله ای، خشک کردن کنترل شده، اسپری پودر خودکار، لمس دستی، پخت و خنک کننده اجباری را ترکیب می کند.
بخش اسپری شامل کابین های اسپری از جنس فولاد ضد زنگ و PVC است، در حالی که کنترل دما و رطوبت به حفظ شرایط محیطی مناسب در طول اعمال پودر کمک می کند.
هر مرحله تولید بر اساس ویژگی های قطعه مشتری، عملکرد پوشش مورد نیاز، ظرفیت تولید و چیدمان کارخانه پیکربندی می شود.
خط تولید شامل چندین بخش پردازش متصل به هم است که برای پشتیبانی از عملیات تولید مداوم طراحی شده اند.
| بخش تولید | عملکرد اصلی |
|---|---|
| بارگیری با کمک آسانسور | پشتیبانی از بارگیری و انتقال قطعه کار |
| پیش چربی زدایی | روغن ها و آلاینده های سطحی اولیه را حذف می کند |
| چربی زدایی | تمیز کردن بیشتر سطوح فلزی را فراهم می کند |
| شستشو با آب | مواد شیمیایی پاک کننده باقیمانده را حذف می کند |
| پیش تصفیه ویتروفیکاسیون | یک لایه تبدیل سازگار بر روی سطح فلز تشکیل می دهد |
| دمش آب | آب باقیمانده را از سطوح و فرورفتگی های قطعه کار حذف می کند |
| کوره خشک کن | قبل از اسپری کردن رطوبت باقیمانده را از بین می برد |
| خنک کننده قبل از اسپری | قطعات کار را به شرایط مناسب اعمال پودر می رساند |
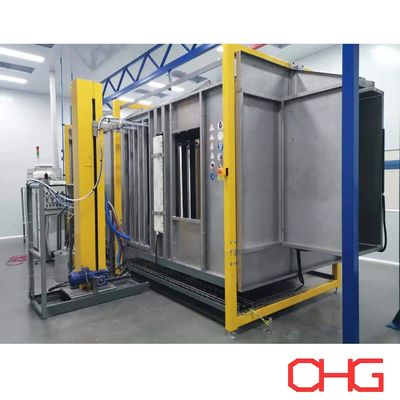
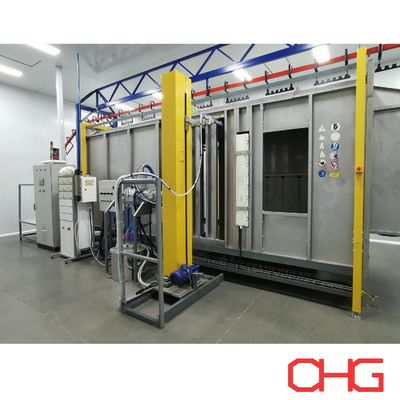
| کابین های اسپری از جنس فولاد ضد زنگ و PVC | مناطق پوشش پودری محصور را فراهم می کنند |
| تفنگ های اسپری خودکار | اعمال اولیه پودر الکترواستاتیک را انجام می دهند |
| ایستگاه های لمس دستی | پوشش اضافی را در صورت لزوم فراهم می کنند |
| کنترل دما و رطوبت | شرایط محیطی اسپری مشخص شده را حفظ می کند |
| کوره پخت | پوشش پودری را به صورت حرارتی پخت می کند |
| سیستم خنک کننده اجباری | دمای قطعه کار را پس از پخت کاهش می دهد |
| تخلیه دستی | به اپراتورها اجازه می دهد تا قطعات تکمیل شده را خارج کنند |
چیدمان تجهیزات و پارامترهای فنی بر اساس الزامات تولید مشتری تعیین می شود.
قطعات خودرو ممکن است از نظر ابعاد، ضخامت مواد، هندسه سطح و مشخصات پوشش به طور قابل توجهی متفاوت باشند.
برخی از اجزا دارای سطوح صاف نسبتاً ساده هستند، در حالی که برخی دیگر دارای بخش های مهر شده، اتصالات جوش داده شده، لبه ها و نواحی فرورفته هستند که نیاز به ملاحظات اضافی در طول اسپری دارند.
این خط پوشش برای جای دادن محصولات فلزی مختلف خودرو از طریق چیدمان سفارشی قطعه کار و اسپری طراحی شده است.
این سیستم برای اجزای فلزی رسانای مناسب، از جمله موارد زیر در نظر گرفته شده است:
قطعات آلیاژ آلومینیوم
اجزای ورق فولادی
قطعات فلزی مهر شده
مونتاژهای خودرو ساخته شده
سازههای فلزی جوش داده شده
مواد شیمیایی پیش تصفیه و مواد پوشش پودری باید بر اساس بستر و عملکرد مورد نیاز انتخاب شوند.
بخش بارگیری شامل تجهیزات بالابر برای کمک به جابجایی و موقعیت دهی قطعه کار است.
این چیدمان می تواند از انتقال اجزای خودرو به خط تولید پشتیبانی کند، به ویژه در مواردی که ابعاد محصول یا الزامات جابجایی، بارگیری دستی مستقیم را کمتر راحت می کند.
تجهیزات بالابر و ایستگاه بارگیری بر اساس وزن قطعه کار، ابعاد، چیدمان آویز و ظرفیت تولید مورد نیاز مهندسی می شوند.
پیکربندی نهایی بارگیری با سیستم نوار نقاله و چیدمان کارگاه هماهنگ می شود.
آماده سازی سطح بخش مهمی از فرآیند پوشش پودری خودرو است.
قبل از اعمال پودر، اجزای فلزی باید تمیز و از نظر شیمیایی تصفیه شوند تا شرایط مناسب برای چسبندگی پوشش و مقاومت در برابر خوردگی فراهم شود.
این خط تولید شامل یک توالی پیش تصفیه چند مرحله ای است که شامل پیش چربی زدایی، چربی زدایی، شستشو، ویتروفیکاسیون و حذف آب است.
مرحله اولیه تمیز کردن، بخشی از روغن ها، روان کننده ها و سایر آلاینده های باقی مانده از مهر زنی، شکل دهی، ماشین کاری یا ساخت را حذف می کند.
این امر بار آلاینده ورودی به مراحل بعدی تصفیه را کاهش می دهد.
مرحله دوم تمیز کردن، حذف بیشتر بقایای فرآیند از سطوح فلزی را فراهم می کند.
مواد شیمیایی تمیز کننده، دما و زمان تصفیه بر اساس بستر و سطح آلودگی انتخاب می شوند.
پس از چربی زدایی، قطعات کار از مراحل شستشو عبور می کنند تا مواد شیمیایی پاک کننده باقیمانده را حذف کنند.
شستشوی مناسب به کاهش انتقال مواد شیمیایی به مرحله پوشش تبدیل کمک می کند.
خط تولید شامل فرآیند پیش تصفیه ویتروفیکاسیون است که معمولاً با پوشش های تبدیل نازک مورد استفاده در پرداخت فلزات صنعتی مرتبط است.
بسته به سیستم شیمیایی انتخاب شده، این تصفیه ممکن است برای بسترهای فولادی و آلومینیومی مناسب باشد.
پوشش تبدیل برای پشتیبانی از چسبندگی پوشش پودری و عملکرد خوردگی در نظر گرفته شده است.
مواد شیمیایی پیش تصفیه و پارامترهای عملیاتی باید برای مواد فلزی واقعی و مشخصات پوشش تأیید شوند.
پس از تصفیه شیمیایی و شستشو، هوای فشرده برای حذف آب باقیمانده از قطعات کار استفاده می شود.
این مرحله به ویژه برای اجزای دارای چین، کانال، بخش های فرورفته یا سایر هندسه هایی که آب ممکن است در آنها جمع شود، مفید است.
دمش آب بار رطوبت ورودی به کوره خشک کن را کاهش می دهد.
پس از پیش تصفیه، قطعات کار وارد بخش خشک کردن می شوند.
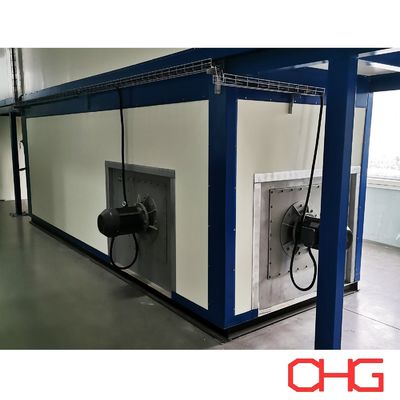
کوره خشک کن رطوبت باقیمانده را قبل از اعمال پودر الکترواستاتیک حذف می کند.
شرایط خشک کردن بر اساس ابعاد قطعه کار، ضخامت فلز، سرعت نوار نقاله و ظرفیت تولید مورد نیاز تعیین می شود.
پس از خشک کردن، اجزا قبل از ورود به کابین اسپری از یک بخش خنک کننده عبور می کنند.
این مرحله به رساندن دمای قطعه کار به محدوده مناسب برای فرآیند پوشش پودری انتخاب شده کمک می کند.
کنترل دمای قطعه کار می تواند برای رسوب پایدار پودر و پرداخت سطح مورد نیاز مهم باشد.
بخش اعمال پوشش شامل کابین های اسپری ساخته شده از مواد فولاد ضد زنگ و PVC است.
چیدمان کابین بر اساس روش اسپری، ابعاد قطعه کار، الزامات استخراج پودر و چیدمان تولید توسعه یافته است.
ساختار فولاد ضد زنگ یک محفظه صنعتی بادوام مناسب برای عملیات پوشش پودری مشخص شده را فراهم می کند.
کابین می تواند با دسترسی مناسب به تفنگ اسپری، تجهیزات استخراج، روشنایی و امکانات نگهداری طراحی شود.
ساختار PVC مقاومت شیمیایی را ارائه می دهد و تمیز کردن معمول را تسهیل می کند.
ابعاد و دهانه های کابین با پاکت قطعه کار و تجهیزات اسپری هماهنگ می شوند.
ناحیه اعمال پودر شامل کنترل دما و رطوبت برای حفظ شرایط عملیاتی مشخص شده است.
شرایط محیطی می تواند بر رفتار پودر، اعمال الکترواستاتیک و یکنواختی پوشش تأثیر بگذارد.
محدوده های دمایی و رطوبت نسبی مورد نیاز بر اساس مواد پودر، توصیه های تجهیزات و الزامات تولید تعیین می شود.
خط تولید ترکیبی از اسپری پودر خودکار با اعمال دستی تکمیلی است.
این چیدمان از عملیات پوشش تکرارپذیر پشتیبانی می کند و در عین حال امکان توجه بیشتر به هندسه های پیچیده محصول را فراهم می کند.
تفنگ های اسپری الکترواستاتیک خودکار ذرات پودر شارژ شده را به اجزای خودرو زمین شده اعمال می کنند.
تعداد تفنگ های اسپری، موقعیت های آنها و هرگونه حرکت رفت و برگشتی بر اساس ابعاد قطعه کار و الزامات پوشش انتخاب می شوند.
اسپری خودکار به ویژه برای تولید تکراری شامل اجزایی با هندسه های ثابت مناسب است.
ایستگاه های اسپری دستی انعطاف پذیری اعمال اضافی را فراهم می کنند.
اپراتورها می توانند زوایای تفنگ و فواصل اسپری را برای رسیدگی به مناطقی مانند موارد زیر تنظیم کنند:
اتصالات جوش داده شده
سطوح فرورفته
گوشه های مهر شده
براکت ها و بخش های اتصال
لبه های پیچیده
مناطق تا حدی از تفنگ های خودکار محافظت شده اند
نیاز به لمس دستی به هندسه واقعی قطعه کار و پوشش مورد نیاز بستگی دارد.
پس از اعمال پودر، اجزای خودروی پوشش داده شده وارد کوره پخت می شوند.
در طول گرمایش، پوشش پودری ذوب شده و جریان می یابد تا یک فیلم پیوسته تشکیل دهد. پوشش های پودری ترموستینگ متعاقباً برای توسعه خواص مشخص شده خود، پیوند متقابل شیمیایی را طی می کنند.
سیستم پخت بر اساس الزامات سازنده پودر انتخاب شده طراحی شده است.
عوامل طراحی مهم عبارتند از:
دمای فلز مورد نیاز
زمان اقامت پخت
مواد قطعه کار
ضخامت فلز
ابعاد جزء
سرعت نوار نقاله
گردش هوای کوره
یکنواختی دما
انرژی گرمایش
از آنجایی که اجزای فولادی و آلومینیومی ممکن است خواص حرارتی متفاوتی داشته باشند، چیدمان پخت باید بر اساس محصولات واقعی ارزیابی شود.
پس از پخت، قطعات کار پوشش داده شده وارد یک بخش خنک کننده اجباری می شوند.
گردش هوا خنک کننده را تسریع می کند و به آماده سازی اجزا برای جابجایی بعدی کمک می کند.
سیستم خنک کننده بر اساس جرم قطعه کار، توان تولید مورد نیاز و فضای کارخانه موجود پیکربندی می شود.
پس از خنک شدن، اپراتورها به صورت دستی قطعات تکمیل شده را از خط تولید خارج می کنند.
محصولات سپس می توانند به بازرسی، مونتاژ، بسته بندی یا سایر عملیات تولیدی ادامه دهند.
فرآیند کامل را می توان به شرح زیر خلاصه کرد:
بارگیری با کمک آسانسور → پیش چربی زدایی → چربی زدایی → شستشو → پیش تصفیه ویتروفیکاسیون → دمش آب → خشک کردن → خنک کننده قبل از اسپری → اسپری پودر خودکار → لمس دستی → پخت → خنک کننده اجباری → تخلیه دستی
بازرسی کیفیت را می توان بر اساس الزامات مدیریت تولید و کیفیت مشتری گنجاند.
اجزای خودرو ممکن است بسته به کاربرد و محیط سرویس آنها به استانداردهای عملکرد پوشش خاصی نیاز داشته باشند.
خط تولید برای پشتیبانی از شرایط پردازش کنترل شده در مراحل پیش تصفیه، اسپری و پخت طراحی شده است.
موارد بازرسی کیفیت معمول عبارتند از:
ضخامت فیلم خشک
ظاهر سطح
چسبندگی پوشش
یکنواختی رنگ
سطح براق
پوشش دهی
عملکرد پخت
مقاومت در برابر خوردگی
آزمون های اضافی ممکن است بر اساس مشخصات خودروی مشتری مورد نیاز باشد.
کیفیت پوشش به عملکرد ترکیبی آماده سازی بستر، مواد پوشش، پارامترهای اعمال، شرایط پخت و کنترل تولید بستگی دارد.
خط می تواند برای اجزای آلیاژ آلومینیوم و فولاد مناسب با مواد شیمیایی پیش تصفیه و مواد پوشش سازگار مهندسی شود.
سیستم پیش تصفیه چند مرحله ای تمیز کردن، شستشو و تصفیه تبدیل را قبل از اعمال پودر فراهم می کند.
کنترل دما و رطوبت از محیط پایدارتر برای پوشش پودری الکترواستاتیک پشتیبانی می کند.
تفنگ های اسپری خودکار عملیات پوشش اولیه را انجام می دهند، در حالی که لمس دستی انعطاف پذیری را برای اجزای پیچیده خودرو فراهم می کند.
خشک کردن، خنک کننده قبل از اسپری، پخت و خنک کننده اجباری در توالی تولید ادغام شده اند.
بارگیری با کمک آسانسور و تخلیه دستی می تواند بر اساس ویژگی های قطعه کار مشتری و شرایط کارخانه پیکربندی شود.
تجهیزات طوری چیده شده اند که حرکت قطعات کار بین بخش های پردازش را هماهنگ کرده و جابجایی غیر ضروری را کاهش دهند.
خط پوشش پودری را می توان برای اجزای فلزی مناسب مورد استفاده در تولید خودرو، از جمله موارد زیر سفارشی کرد:
براکت های خودرو
مونتاژهای ورق فولادی
اجزای آلیاژ آلومینیوم
پشتیبانی های ساختاری خودرو
اجزای محفظه باتری
محفظه های تجهیزات خودرو
قطعات فلزی مهر شده
مونتاژهای خودروی جوش داده شده
اجزای تقویت کننده فلزی
سایر قطعات خودروی ساخته شده
مناسب بودن محصول به بستر، هندسه جزء، مشخصات پوشش و ظرفیت تولید مورد نیاز بستگی دارد.
| پارامتر | پیکربندی |
|---|---|
| کاربرد | اجزای فلزی خودرو |
| مواد بستر | آلیاژهای آلومینیوم و ورق های فولادی |
| بارگیری | با کمک آسانسور |
| تخلیه | دستی |
| پیش تصفیه | پیش چربی زدایی، چربی زدایی، شستشو و ویتروفیکاسیون |
| حذف آب | دمش با هوای فشرده |
| خشک کردن | کوره خشک کن یکپارچه |
| خنک کننده قبل از اسپری | شامل شده |
| مواد کابین اسپری | فولاد ضد زنگ و PVC |
| اعمال پودر | اسپری خودکار با لمس دستی |
| محیط اسپری | کنترل شده با دما و رطوبت |
| پخت | پخت حرارتی یکپارچه |
| خنک کننده پس از پخت | خنک کننده اجباری |
| ظرفیت تولید | سفارشی |
| ابعاد قطعه کار | طبق مشخصات محصول |
| سطح اتوماسیون | مخصوص پروژه |
| چیدمان کارخانه | سفارشی |
CHG خطوط تولید پوشش پودری خودرو را بر اساس الزامات تولید واقعی مشتری توسعه می دهد.
برای آماده سازی طرح اولیه و قیمت، لطفا ارائه دهید:
نقشه ها یا عکس های قطعات خودرو
مواد قطعه کار
حداکثر طول، عرض و ارتفاع
حداکثر وزن قطعه کار منفرد
ظرفیت تولید ساعتی یا روزانه مورد نیاز
ضخامت پوشش مورد نیاز
مشخصات پوشش پودری
الزامات مقاومت در برابر خوردگی
مشخصات پیش تصفیه
تعداد رنگ های پوشش
فرکانس تغییر رنگ
ابعاد کارخانه موجود
ارتفاع پاک کارگاه
انرژی گرمایش و منبع تغذیه الکتریکی
استانداردهای کیفیت خودروی قابل اجرا
سطح اتوماسیون مورد نیاز
بر اساس این پارامترها، CHG می تواند یک پیشنهاد فنی شامل سیستم پیش تصفیه، تجهیزات بارگیری، کابین های اسپری، تجهیزات اسپری خودکار و دستی، کوره های خشک کن و پخت، بخش های خنک کننده، جابجایی مواد و کنترل های کلی خط تولید را توسعه دهد.
CHG راه حل های کامل خط تولید پوشش پودری را برای تولیدکنندگانی که به تجهیزات پرداخت سطح یکپارچه برای قطعات فلزی خودرو نیاز دارند، ارائه می دهد.
این پیکربندی شامل پیش تصفیه ویتروفیکاسیون چند مرحله ای، بارگیری با کمک آسانسور، کابین های اسپری از جنس فولاد ضد زنگ و PVC، اسپری خودکار با لمس دستی، شرایط اسپری کنترل شده، پخت حرارتی و خنک کننده اجباری است.
این سیستم بر اساس مواد جزء مشتری، ظرفیت تولید، الزامات پوشش و چیدمان کارخانه مهندسی شده است.
برای دریافت پیشنهاد و قیمت خط تولید پوشش پودری سفارشی، با CHG تماس بگیرید و مشخصات قطعات خودرو و الزامات تولید خود را ارائه دهید.
![]()
![]()